EN
Szybkie linki
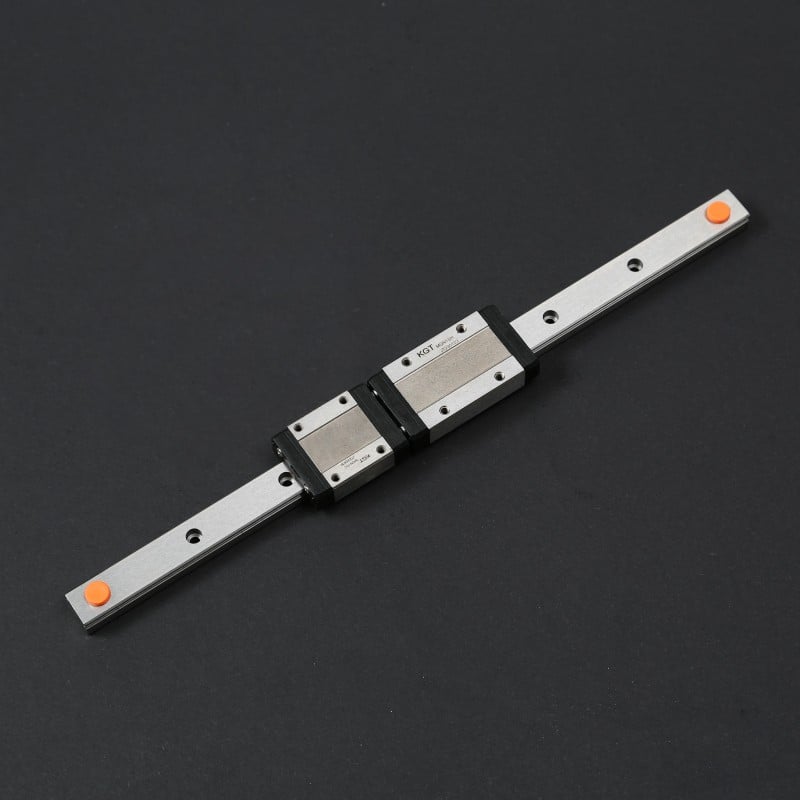


Prowadnice liniowe MGN to wysoce precyzyjne komponenty ruchu liniowego, kluczowe w nowoczesnym sprzęcie mechanicznym. Są powszechnie używanym terminem w branży dla tego typu miniaturowych, sztywnych, prostokątnych prowadnic kulowych.
Linia prowadzona MGN Seria to system szynowy w miniaturze główna prowadnica zbudowany wokół czterorzędowego bloku obiegu kulek poruszającego się po zwartej szynie profilowej. Nazwa zawiera informację o konstrukcji: M„MG” oznacza miniaturę — szerokości szyn wahają się od 2 mm do 15 mm — a G„N” oznacza element toczny typu kulki. Ponieważ kulki są rozmieszczone symetrycznie wewnątrz bloku, szyna prowadząca MGN przenosi jednakowe obciążenie we wszystkich czterech kierunkach (promieniowym, przeciwnym do promieniowego oraz w obu kierunkach bocznych), zachowując przy tym bardzo niską wysokość montażową. To właśnie połączenie tych cech sprawia, że ta szyna prowadząca liniowa w miniaturze jest standardowym wyborem w urządzeniach do obsługi półprzewodników, maszynach SMT do pobierania i umieszczania elementów, drukarkach 3D, urządzeniach medycznych oraz precyzyjnym sprzęcie do inspekcji, gdzie każdy milimetr wysokości ma znaczenie.
KGT produkuje pełną gamę prowadnic liniowych MGN — MGN3, MGN5, MGN7, MGN9, MGN12 oraz MGN15 — w klasach dokładności C, H i P, w wersjach ze stali nierdzewnej przeznaczonych do zastosowań w środowiskach wilgotnych lub czystych. Szyny są cięte na wymaganą długość i obrabiane zgodnie z Państwa rysunkiem w naszej fabryce certyfikowanej wg normy ISO 9001 w Wenzhou, prowincja Zhejiang. Zapoznaj się z gamą miniaturyzowanych prowadnic liniowych, aby poznać całą rodzinę produktów, lub prześlij swój rysunek w celu uzyskania oferty — odpowiemy w ciągu 24 godzin.
Prowadnica liniowa MGN składa się z dwóch elementów: hartowanej szyny profilowej z precyzyjnie szlifowanymi torami tocznymi oraz bloku, w którym kule stalowe krążą w obiegu przez żłobek kontaktowy czteropunktowy. Podczas przesuwania się bloku kule toczą się, a nie ślizgają, dzięki czemu tarcie pozostaje niskie, zanika zjawisko stick-slip, a powtarzalność pozycjonowania poprawia się — to trzy powody, dla których prowadnice liniowe kulkowe szyny liniowe zastąpiły prowadnice ślizgowe w kompaktowych systemach automatyki.
Trzy szczegóły konstrukcyjne odróżniają prowadnicę liniową serii MGN od ogólnodostępnej linia kolejowa :
Jeśli projekt wymaga większej nośności momentu niż zapewnia wąski blok, szeroka miniaturyzowana prowadnica liniowa MGW wykorzystuje tę samą platformę szyny, lecz z szerszym i dłuższym blokiem. Jeśli oś przenosi obciążenia na poziomie obrabiarek, należy przejść na ciężką prowadnicę liniową HGH.
Każdy numer części serii MGN można odczytać pozycja po pozycji. Poniższa tabela wyjaśnia tę konwencję, dzięki czemu przy pierwszym zapytaniu zamiast trzeciego można od razu określić odpowiedni blok.
| Stanowisko | Kod | Znaczenie | Przykład |
|---|---|---|---|
| 1 | M | Seria miniatury | MGN12 |
| 2 | G | Element toczenia kulkowego | MGN12 |
| 3 | N / W | N = standardowy wąski blok, W = szeroki blok (seria MGW) | MGN12 / MGW12 |
| 4 | 2 / 3 / 5 / 7 / 9 / 12 / 15 | Szerokość szyny w milimetrach | MGN12 = szyna 12 mm |
| 5 | S/C / H | S = mały blok ,C = standardowy blok, H = długi blok o wyższej nośności | MGN12S/MGN12C / MGN12H |
Najczęściej stosowane rozmiary w automatyce to MGN7, MGN9, MGN12 i MGN15. MGN7 i MGN9 nadają się do najmniejszych główek — etapów piezoelektrycznych, uchwytów optycznych, dozowników laboratoryjnych. MGN12 to uniwersalny rozmiar przeznaczony m.in. do dysz SMT, osi X/Y drukarek 3D oraz małych rusztowań. MGN15 wybiera się wtedy, gdy ten sam wymiar podstawy musi przenosić cięższą główkę lub dłuższy konsolowy uchwyt. Dodanie przyrostka H oznacza dłuższy blok o wyższej nośności na tej samej szynie: blok MGN12H przenosi 3,72 kN, podczas gdy standardowy blok MGN12C — 2,84 kN.
Poniższa tabela zawiera standardowy zakres prowadnic liniowych serii MGN wraz z podanymi w katalogu wartościami nośności na pojedynczy blok. Nośność dynamiczna C służy do obliczania trwałości; nośność statyczna C0 oraz nominalny moment statyczny MR są wartościami, które należy porównać z obciążeniami udarowymi i montażem konsolowym. Pełne rysunki wymiarowe zawierające wymiary bloku i szyny są dostępne na żądanie.
| Model | Szerokość szyny (mm) | Typ bloku | Dynamiczne obciążenie C (kN) | Statyczne obciążenie C0 (kN) | Statyczny moment MR (N·m) | Masa szyny (kg/m) |
|---|---|---|---|---|---|---|
| MGN3C | 3 | Standardowy | 0.29 | 0.44 | 0.7 | 0.05 |
| MGN5C | 5 | Standardowy | 0.54 | 1.08 | 2.6 | 0.15 |
| MGN7C | 7 | Standardowy | 0.98 | 1.24 | 4.70 | 0.22 |
| MGN7H | 7 | Długi blok | 1.37 | 1.96 | 7.64 | 0.22 |
| MGN9C | 9 | Standardowy | 1.86 | 2.55 | 11.76 | 0.38 |
| MGN9H | 9 | Długi blok | 2.55 | 4.02 | 19.60 | 0.38 |
| MGN12C | 12 | Standardowy | 2.84 | 3.92 | 25.48 | 0.65 |
| MGN12H | 12 | Długi blok | 3.72 | 5.88 | 38.22 | 0.65 |
| MGN15C | 15 | Standardowy | 4.61 | 5.59 | 45.08 | 1.06 |
| MGN15H | 15 | Długi blok | 6.37 | 9.11 | 73.50 | 1.06 |
Odczytywanie tabeli. Przejście do kolejnego, większego rozmiaru zapewnia większą nośność niż większość inżynierów przewiduje: blok MGN9C ma mniej więcej dwukrotnie wyższą wartość obciążenia dynamicznego niż MGN5C (1,86 kN w porównaniu do 0,54 kN), natomiast blok MGN12H o wartości 3,72 kN jest tylko o 30 % wyższy pod względem obciążenia dynamicznego niż MGN12C, ale jego nośność momentowa jest dwukrotnie większa (38,22 N·m w porównaniu do 25,48 N·m). Gdy projekt jest ograniczony ugięciem, a nie obciążeniem, blok typu H zwykle rozwiązuje problem bez konieczności stosowania szerszej szyny.
Długość szyny. Szyny są cięte i obrabiane zgodnie z Państwa rysunkiem — prosimy przesłać wymaganą długość, odstęp otworów montażowych oraz szczegóły końcowe; w odpowiedzi na zapytanie przesyłamy sprawdzony plan obróbki razem z ofertą. 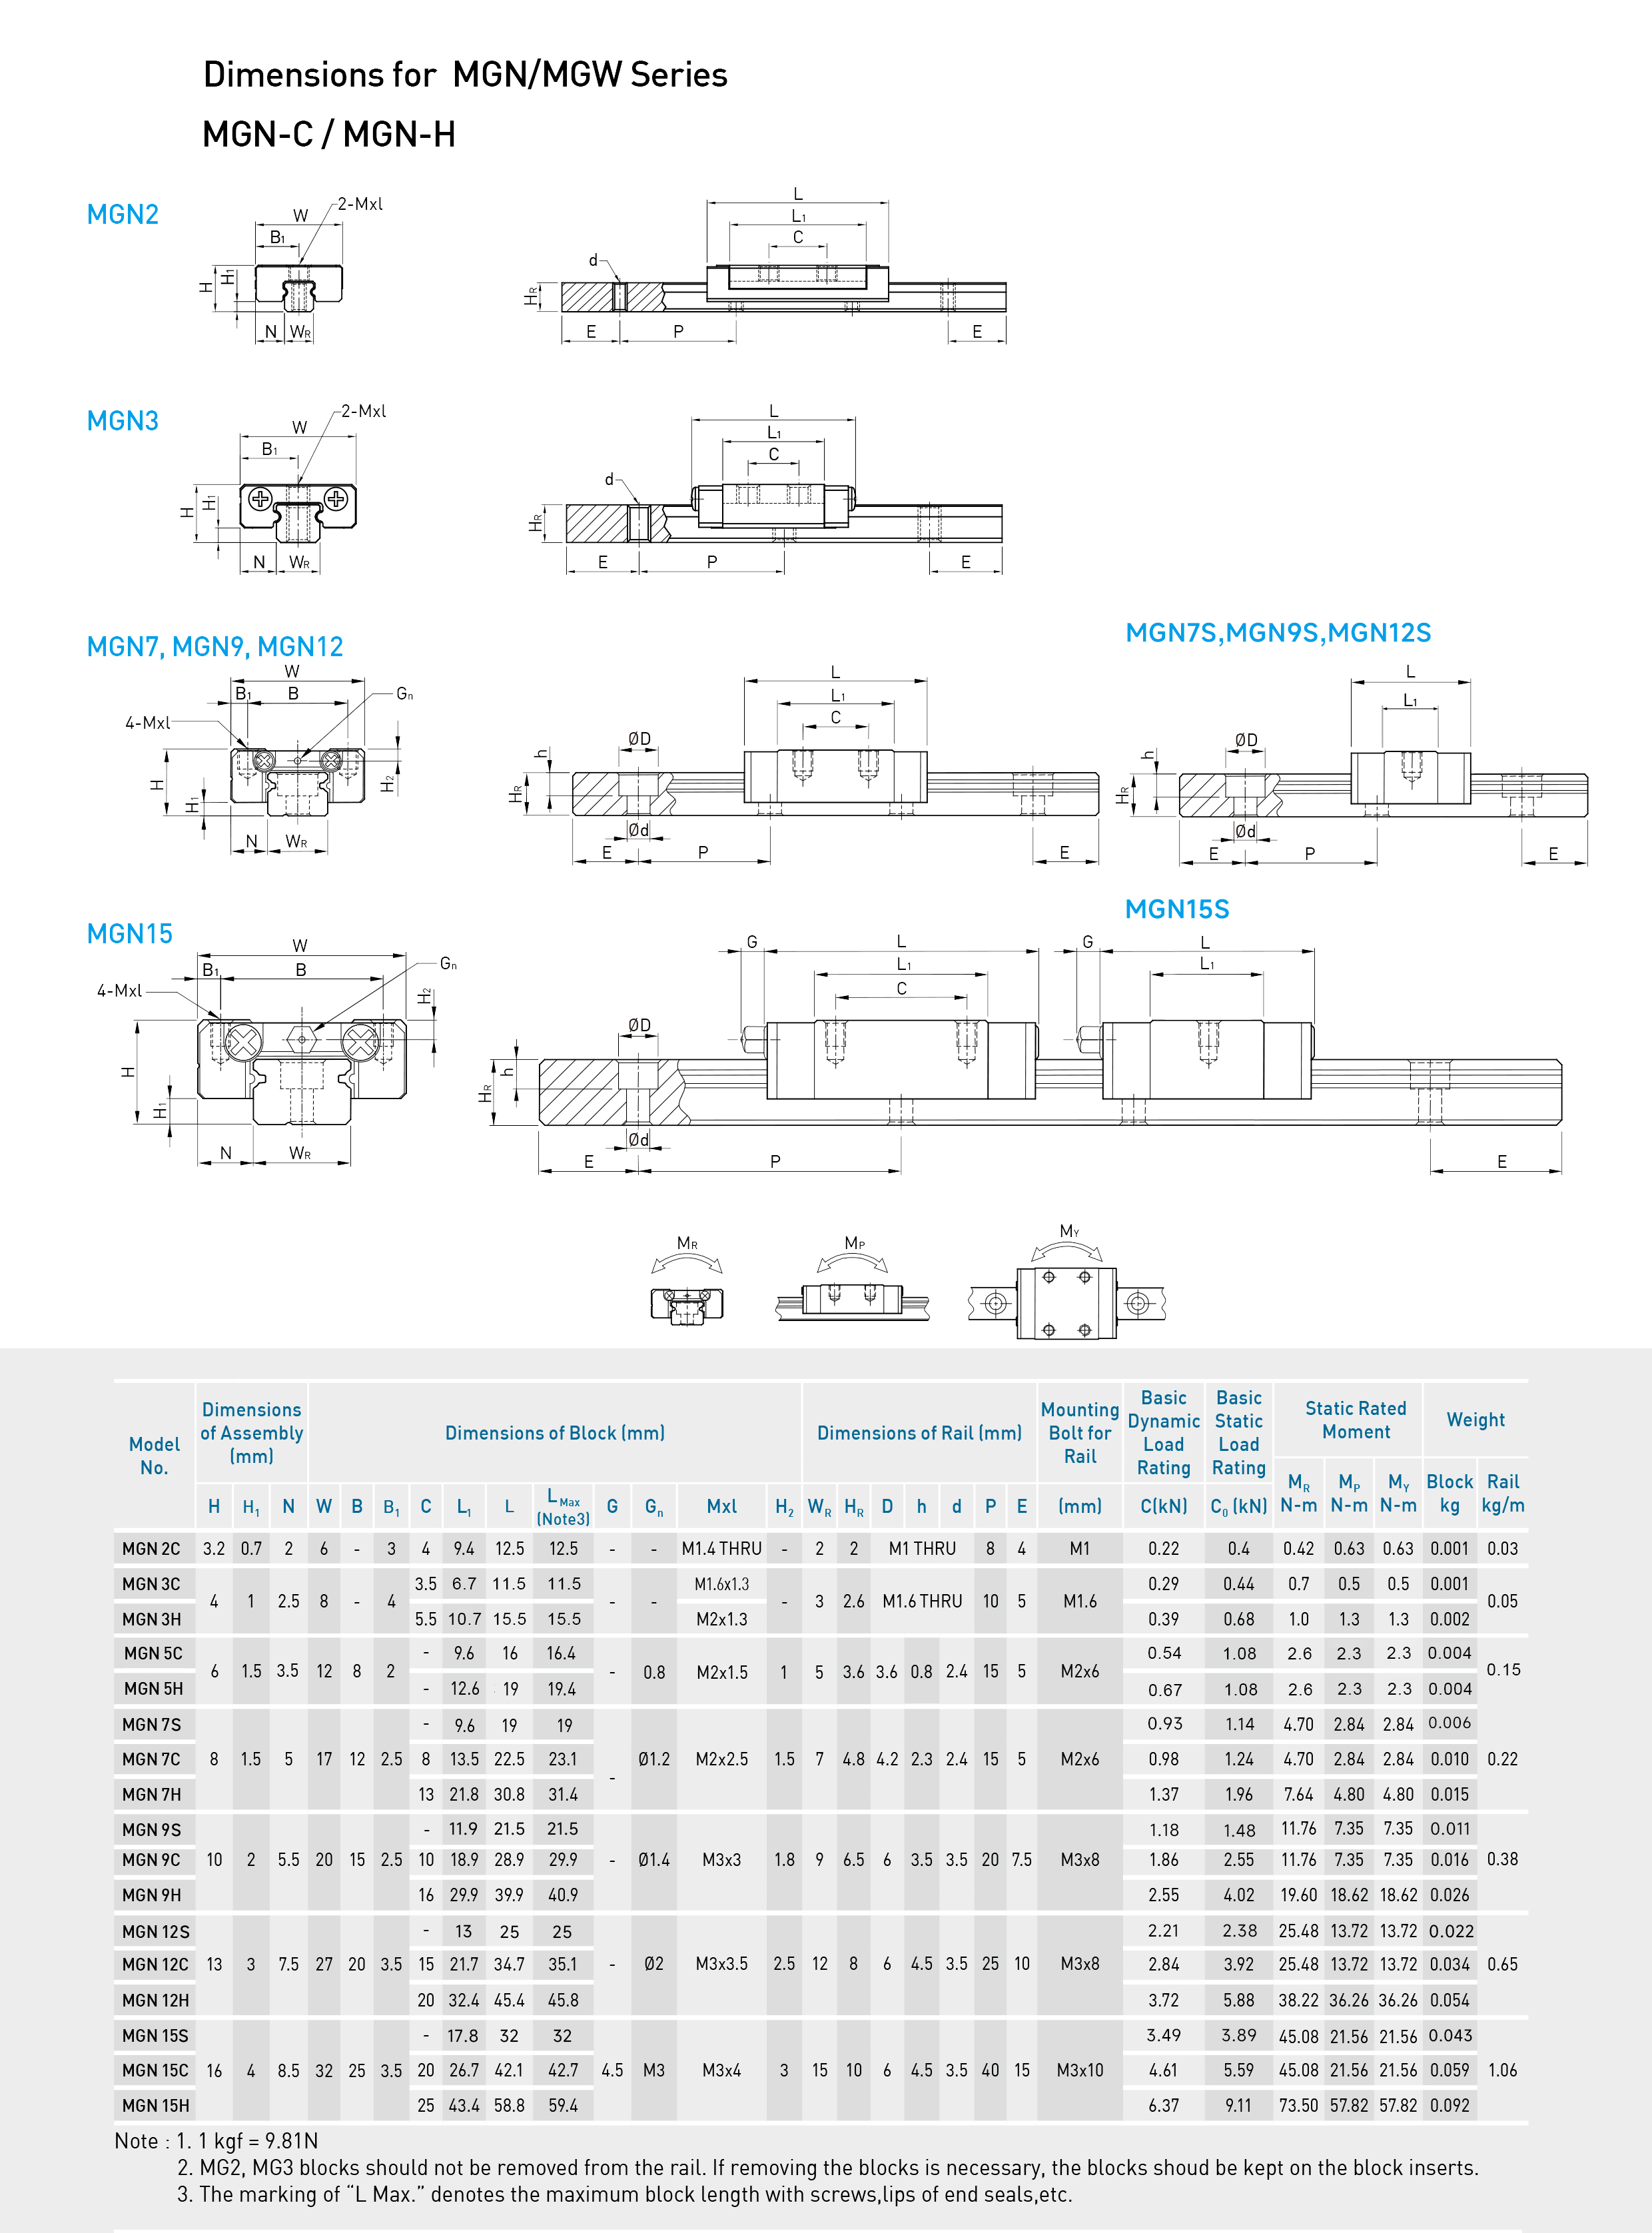
Klasa dokładności oraz wstępne obciążenie to dwa niezależne parametry; ich mylenie jest najczęstszym błędem specyfikacji, jaki zauważamy. Klasa dokładności określa, jak bardzo położenie bloku odchyla się od idealnej linii prostej podczas przesuwania się wzdłuż szyny — jest to tolerancja geometryczna. Wstępne obciążenie określa stopień ściskania kul pomiędzy blokiem a szyną — jest to parametr sztywności.
KGT dostarcza prowadnice MGN w trzech klasach dokładności: standardowej (C), wysokiej (H) i precyzyjnej (P). Wyższe klasy oznaczają ścisłe ograniczenia równoległości ruchu i tolerancji wysokości, co ma znaczenie, gdy dwie szyny pracują równolegle na tym samym gondolu lub gdy oś zasila sondę pomiarową.
Zwróć uwagę, że litera określająca dokładność nie jest tą samą literą co litera bloku: MGN12H to długi blok w standardowej dokładności, chyba że podano klasę dokładności osobno; klasa ta jest zapisywana oddzielnie w zamówieniu. Wstępne obciążenie ustala się indywidualnie dla każdego zamówienia — poinformuj nas, czy oś pracuje ciągle z dużą prędkością (mała luzowość ogranicza wzrost temperatury), czy też musi utrzymywać pozycję w warunkach drgań (lekki wstępny naciąg eliminuje luz wewnętrzny); potwierdzimy odpowiednią klasę.
Modele szyn prowadzących liniowych serii MGN stosowane są tam, gdzie oś musi być jednocześnie krótka, lekka i precyzyjna. Poniższe pięć grup zastosowań obejmuje większość zapytań, na które przygotowujemy oferty.
Urządzenia do klejenia czipów (die bonders), urządzenia do wiązania przewodów (wire bonders), roboty do obsługi płytek krzemowych (wafer handling robots) oraz stacje pomiarowe (probe stations) wykorzystują modele MGN9 i MGN12 w osiach precyzyjnego pozycjonowania. Warianty ze stali nierdzewnej są powszechne w urządzeniach front-end, gdzie wilgotność i narażenie na substancje chemiczne wykluczają zastosowanie stalowych elementów powlekanych.
Głowice pick-and-place, dozowniki oraz kamery inspekcji optycznej (AOI) wykorzystują modele MGN12 i MGN15 w układach mostkowych (gantries), które muszą szybko przyspieszać bez przekroczenia zadanej pozycji. Równa nośność we wszystkich czterech kierunkach umożliwia montaż głowicy w dowolnej orientacji bez konieczności ponownego określenia obciążenia bloku.
Drukarki kartezjańskie wykorzystują model MGN12 dla osi X i Y oraz model MGN15 dla cięższej osi stołu. Niskie tarcie pozwala ograniczyć moment obrotowy silnika i zmniejsza artefakty drgań (ringing) przy wysokich prędkościach drukowania.
Przykładowe urządzenia do obsługi próbek, pompy strzykawkowe, stoliki mikroskopowe oraz analizatory IVD wybierają szyny MGN7 i MGN9 ze względu na ich niską wysokość przekroju. Szyny ze stali nierdzewnej oraz smar przeznaczony do czystych pomieszczeń są stosowane, gdy urządzenie znajduje się w kontrolowanym środowisku.
Uchwyty do maszyn CMM, maszyny do pomiarów wizyjnych, znaczniki laserowe oraz małe komórki montażowe łączą szyny MGN12 z osią śrubową kulkową. Przewodnik inżyniera po miniaturyzowanych szynach liniowych omawia pełny projekt osi, a nasza biblioteka zastosowań zawiera przypadki pozycjonowania wieloosiowego, które opracowaliśmy dla klientów. 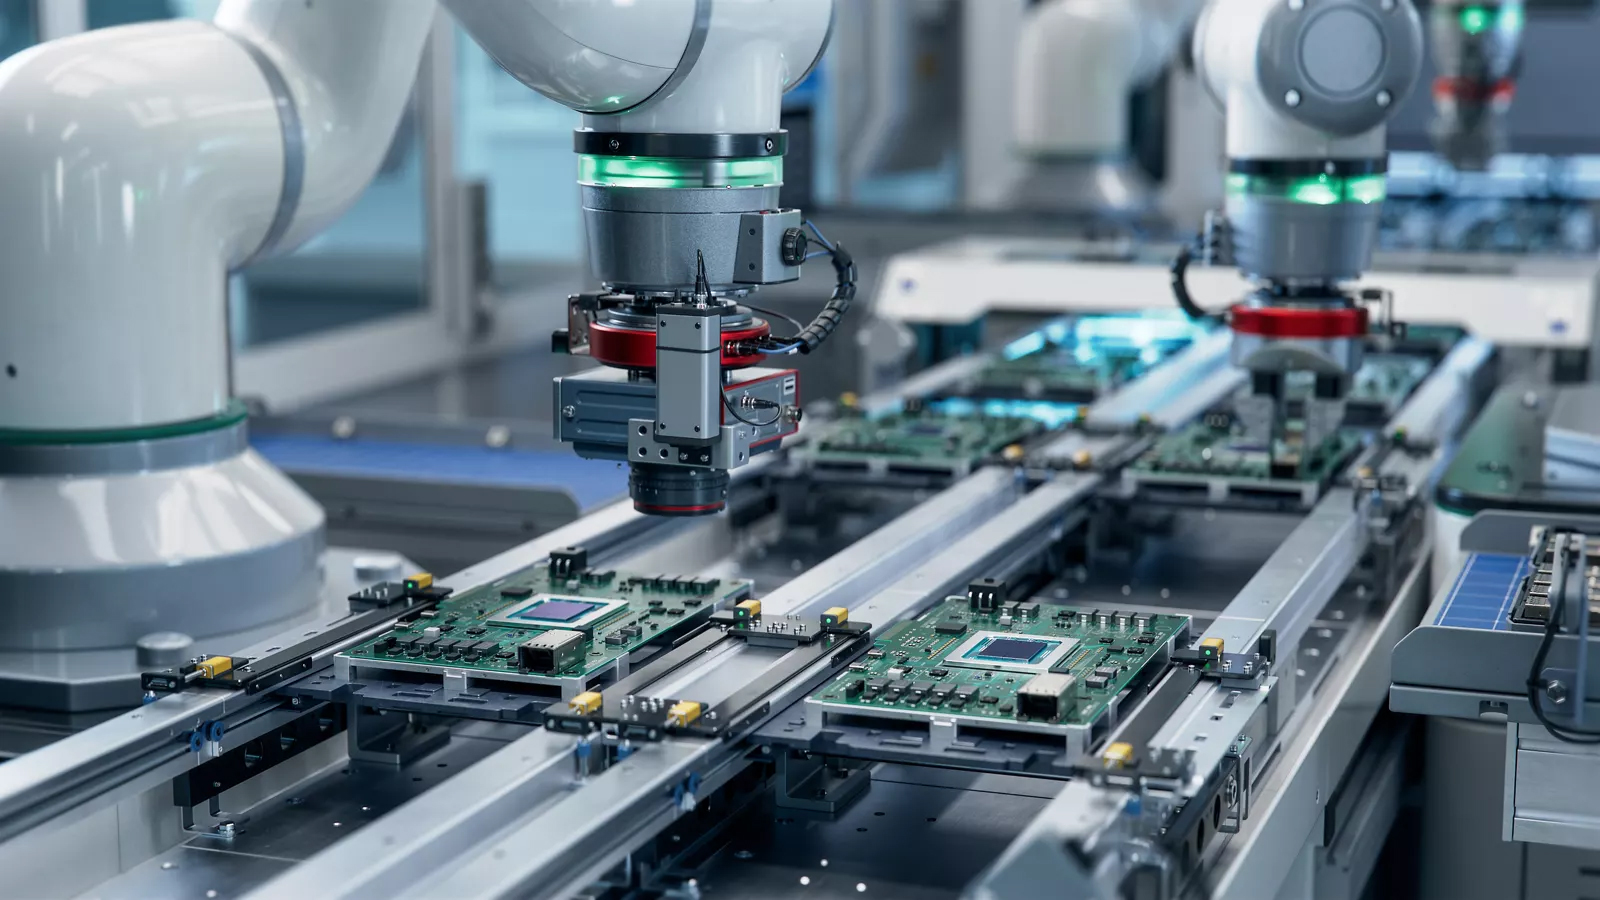
Standardowe szyny i bloki prowadnic liniowych serii MGN wykonane są ze stalowego łożyskowego hartowanego na całej grubości, szlifowane i dopasowane do określonego stopnia dokładności. Jest to opcja o najwyższej sztywności i obejmuje większość zastosowań w automatyce przemysłowej.
Wersje ze stali nierdzewnej są stosowane w narzędziach do przetwarzania półprzewodników, analizatorach medycznych, liniach do przetwórstwa żywności i opakowań oraz w dowolnych zastosowaniach wymagających mycia pod ciśnieniem lub występowania wilgoci skroplonej. Kompromisem jest niższa nośność, dlatego przed zmniejszeniem długości szyny należy potwierdzić wartości dla stali nierdzewnej.
W przypadku zastosowań w czystych pomieszczeniach i w warunkach próżni sprawdź dostępność smaru o niskim wydzielaniu gazów oraz szyn z zakończeniami bez otworów. Nasz zespół aplikacyjny może również doradzić w zakresie osłon typu falek lub teleskopowych, gdy głównym czynnikiem zużycia jest przedostawanie się pyłu.
 |
 |
 |
 |
 |
 |
Większość projektów z wykorzystaniem szyn prowadzących serii MGN wymaga rozwiązań spoza katalogu. Obrabiamy szyny według rysunków technicznych i wysyłamy zestawy składające się z dopasowanych do siebie szyn i suwaków, dzięki czemu uzyskujesz dokładnie tę klasę dokładności, którą określiłeś.
| Personalizacja | Co oferujemy | Co wysłać |
|---|---|---|
| Długość szyny | Cięcie na wymaganą długość | Wymagana długość i ilość |
| Odstęp otworów montażowych | Standardowy odstęp lub niestandardowy układ zgodny z rysunkiem | rysunek 2D z położeniem otworów |
| Obróbka końcówek rury | Zakończenie gwintowania, fazowania i oznaczania połączenia | Widok szczegółowy obu końców szyny |
| Dobór bloku i szyny | Dopasowane zestawy oraz bloki zamiennicze w stosunku do modelu szyny | Oryginalny numer części lub oznaczenie szyny |
| Smarowanie | Standardowy smar, smar niskotemperaturowy lub smar do pomieszczeń czystych | Temperatura pracy i środowisko eksploatacyjne |
| Etykietowanie i pakowanie | Twój numer części, kod kreskowy i lista zawartości opakowania | Projekt etykiety oraz instrukcja pakowania |
Wyślij rysunek w formacie PDF, DWG lub STEP. W ciągu 24 godzin przesyłamy sprawdzony plan obróbki i ofertę cenową oraz zaznaczamy wszystkie wymiary, których nie można wykonać z zamawianą klasą dokładności przed złożeniem zamówienia.
Każda partia prowadnic liniowych serii MGN jest produkowana w certyfikowanej według normy ISO 9001 fabryce w Wenzhou w prowincji Zhejiang; kontrola jakości obejmuje cztery etapy: przyjęcie stali, szlifowanie torów tocznych, montaż klocków oraz końcowe pakowanie. Równoległość ruchu, tolerancja wysokości i luz są weryfikowane zgodnie z zamawianą klasą dokładności przed dopasowaniem klocków do szyn.
Każda wysyłka zawiera raport z pomiarów wymiarowych przypisany do numerów modeli szyn. Jeśli system jakości Państwa organizacji tego wymaga, możemy dołączyć certyfikaty materiału, protokoły twardości lub raport z inspekcji pierwszego egzemplarza przed wysyłką — poinformuj nas o tym już na etapie przygotowania oferty, a nie po zakończeniu produkcji.
| ETAP | Co się dzieje | Kto działa |
|---|---|---|
| 1. Wyślij swoje wymagania | Model, długość szyny, liczba klocków, klasa dokładności, obróbka końcowa | Cię |
| 2. Kontrola obróbki | Potwierdzamy, że rysunek jest wykonalny w wymaganym stopniu jakości | Zespół aplikacji KGT |
| 3. Oferta cenowa | Cena, minimalna wielkość zamówienia (MOQ) i czas realizacji — wszystkie trzy parametry zależą od rozmiaru i stopnia personalizacji, dlatego są podawane razem | KGT, w ciągu 24 godzin |
| 4. Produkcja i wysyłka | Kompletne zestawy, raport z inspekcji, opakowanie eksportowe, przewóz lotniczy lub morski | KGT |
Minimalna wielkość zamówienia (MOQ) i czas realizacji nie są stałe dla całej gamy: standardowy szynowy prowadnik MGN12C oraz stalowy nierdzewny prowadnik MGN15S z niestandardową obróbką końcówek są oferowane na zupełnie innych warunkach. Wysłanie rysunku wraz z zapytaniem umożliwia przygotowanie dokładnej oferty w ciągu 24 godzin.
MGN to prefiks modelowy serii miniaturyzowanych prowadnic liniowych KGT: litera M oznacza miniature (miniatura), a G — element toczenia kulkowego. Liczba następująca po tych literach określa szerokość szyny w milimetrach, więc prowadnik MGN12 przeznaczony jest do szyny o szerokości 12 mm. Sufiks C oznacza standardowy suwak, H — dłuższy suwak, natomiast sufiks S wskazuje na wykonanie ze stali nierdzewnej.
Obie serie są kompatybilne z tą samą platformą miniaturkowych szyn. Seria MGN wykorzystuje wąską, standardową głowicę – to najbardziej zwarta opcja. Seria MGW używa szerszej i dłuższej głowicy, która lepiej wytrzymuje obciążenia momentowe; dlatego jest lepszym wyborem, gdy pojedyncza szyna przenosi głowicę przesuniętą lub wspornikową. W przypadku porównania przy jednakowej szerokości szyny seria MGW zapewnia większą nośność momentową, ale kosztem nieco większej szerokości.
Dostarczamy standardową (C), wysoką (H) oraz precyzyjną (P) klasę dokładności; wstępne naciąganie dobieramy indywidualnie przy każdej zamównieniu. Wyższą klasę dokładności należy wybrać, gdy dwie szyny pracują równolegle lub gdy oś napędza sondę pomiarową – klasa standardowa wystarcza w przypadku serwonapędzanych układów pick-and-place. Podaj nam prędkość ruchu roboczego oraz informację, czy oś musi utrzymywać pozycję pod wpływem drgań – na tej podstawie potwierdzimy odpowiednią klasę wstępnego naciągania.
Tak. Szyny są cięte na długość zgodnie z rysunkiem, z gwintowaniem końców, odstępem otworów montażowych oraz oznaczeniem połączeń wykonanym zgodnie z Państwa specyfikacją. Wyślij rysunek 2D lub model STEP — w ciągu 24 godzin przesyłamy sprawdzony projekt obróbki i ofertę, w tym informacje o wszelkich wymiarach, których nie da się osiągnąć z żądaną klasą dokładności.
Oba parametry zależą od rozmiaru, klasy dokładności oraz stopnia indywidualizacji, dlatego są podawane razem z ceną, a nie jako stałe wartości. Na przykład szyna standardowa MGN12C i niestandardowa szyna ze stali nierdzewnej MGN15 są oferowane na innych warunkach — prześlij rysunek, a w ciągu 24 godzin potwierdzimy MOQ i czas realizacji.
Tak. Dostarczamy rysunek wymiarowy dla wybranej przez Państwa wersji, modele STEP do przeglądu projektu oraz raport z pomiarów wymiarowych dopasowany do numerów modeli szyn. Prosimy o ich zamówienie za pomocą formularza ofertowego lub wiadomości e-mail — przesyłamy pliki odpowiednie dla aktualnie zamawianej wielkości szyn.
Przekaż nam długość szyny, liczbę suwaków, klasę dokładności oraz wszelkie wymagania dotyczące obróbki końcowej. Odpowiemy w ciągu 24 godzin z ceną, minimalną ilością zamówienia (MOQ), czasem realizacji oraz sprawdzeniem rysunku; poinformujemy Cię również z wyprzedzeniem, jeśli żądana dokładność nie jest osiągalna przy wybranej klasie.
Zażądaj oferty lub arkusza danych technicznych · WhatsApp +8618715778888 · lub prześlij swój rysunek do naszego zespołu aplikacyjnego – zalecimy odpowiedni rozmiar.

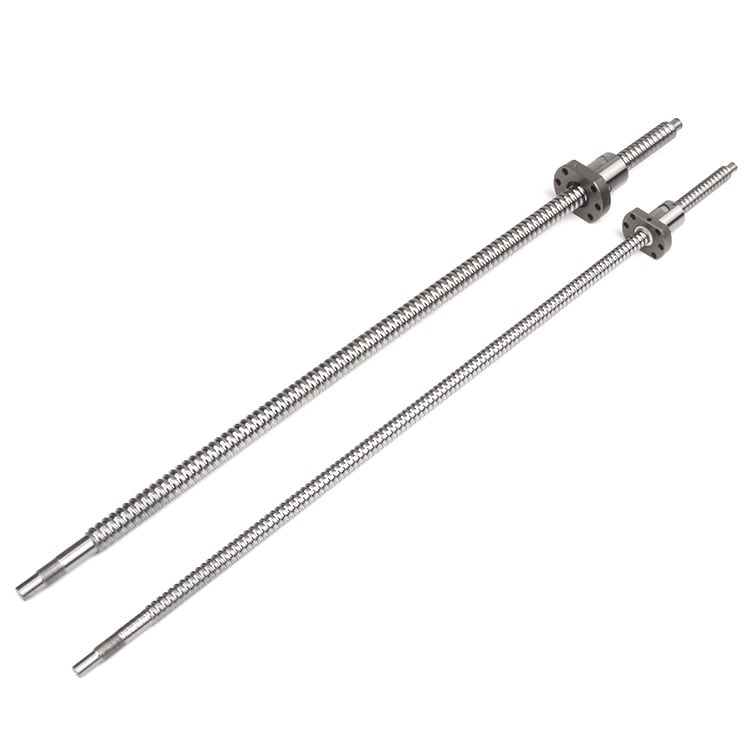
Śruba kulowa serii SFU
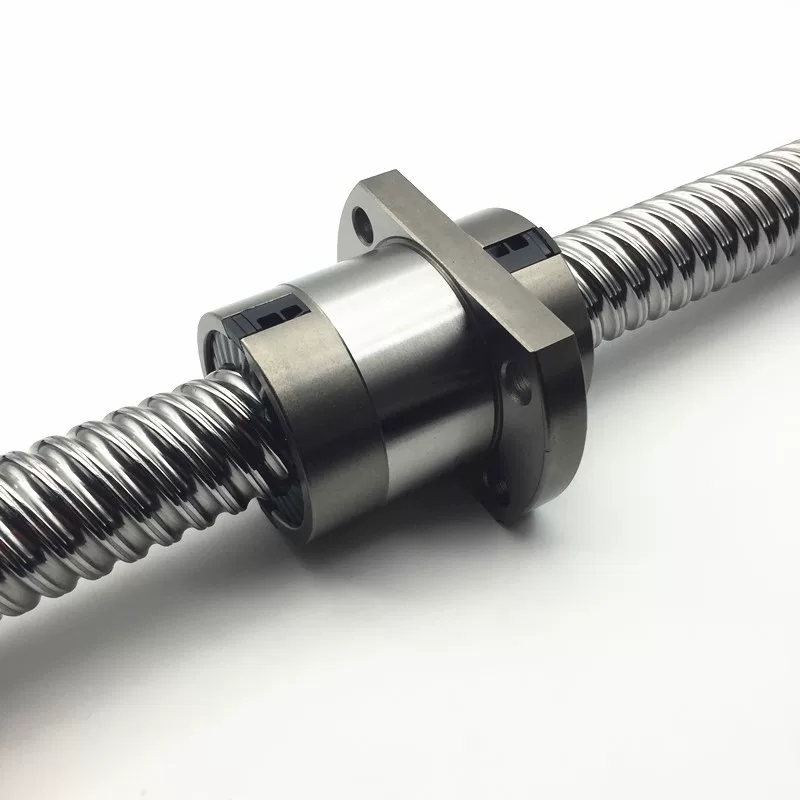
Śruba kulowa serii SFY
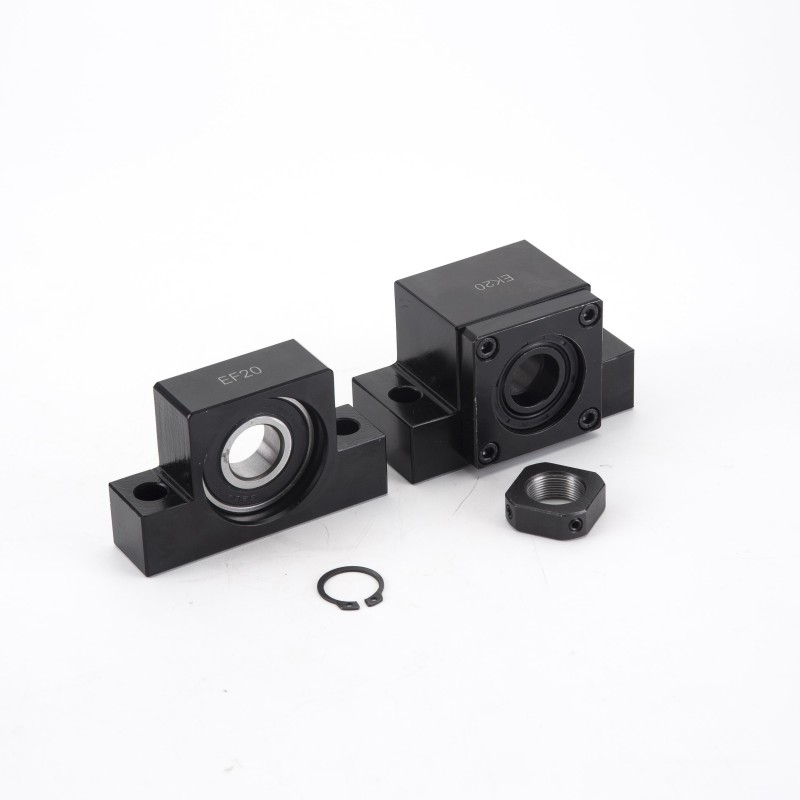
Podpora końcowa śruby kulowej serii EK
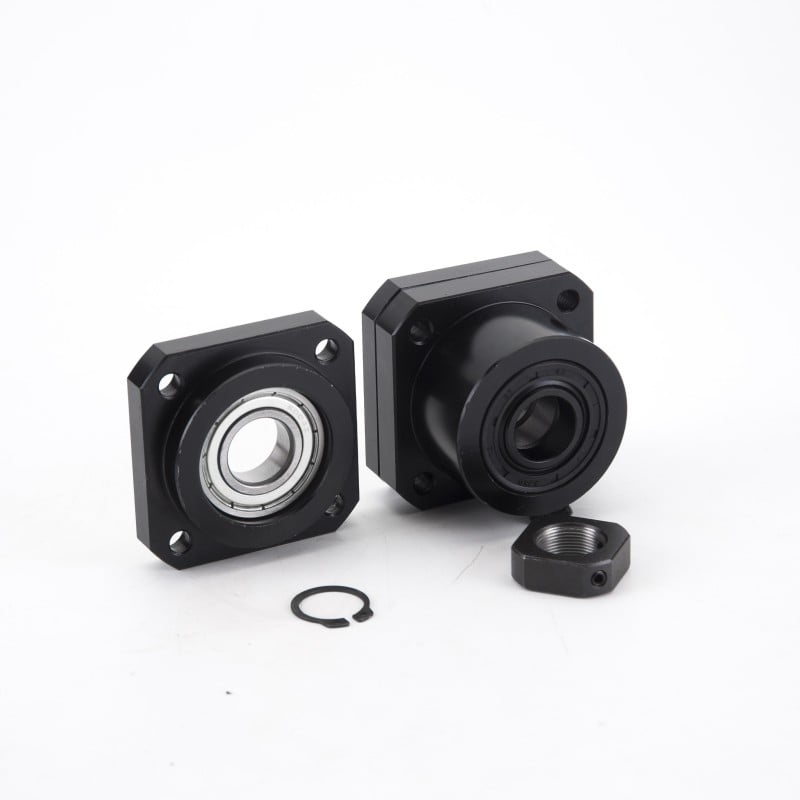
Podpora końcowa śruby kulowej serii FF